Циркониево-силановое конверсионное покрытие
Механизм цирконизации, типовая последовательность ванн, контроль процесса, сравнение с фосфатированием и диагностика отклонений.
Наноплёнка работает только как часть всей цепочки: чистая активная поверхность, стабильная химия ванны, равномерное смачивание и качественные промывки одинаково важны для адгезии и коррозионной стойкости.
Назначение и строение покрытия
Циркониево-силановая предобработка формирует на стали, оцинкованной стали и алюминии тонкую аморфную конверсионную плёнку перед нанесением катафорезного или другого грунта. Неорганическая часть на основе гидратированных соединений циркония повышает коррозионную стойкость, а органосилановая сетка усиливает связь между металлом и последующим покрытием.
Типичная толщина такой плёнки измеряется десятками и сотнями нанометров и значительно меньше толщины кристаллического фосфатного слоя. Поэтому результат особенно чувствителен к чистоте поверхности, качеству обезжиривания, химическому составу воды и равномерности контакта раствора с деталью.
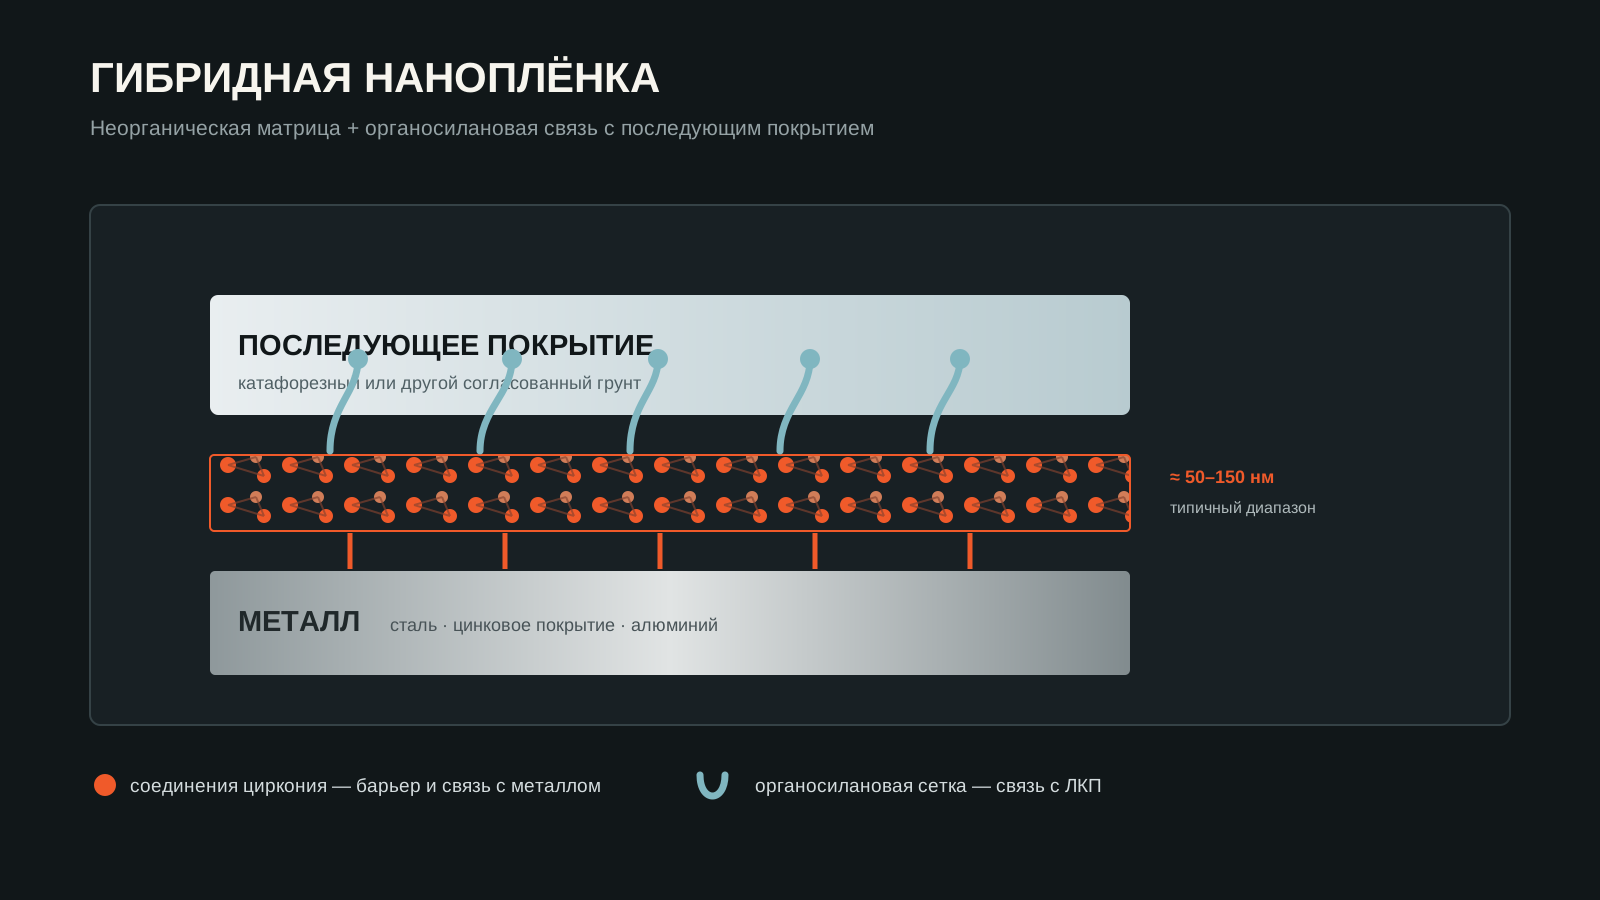
Тонкая аморфная матрица соединений циркония связана с поверхностью металла, а органосилановая сетка создаёт дополнительные точки сцепления с последующим покрытием.
Типовая последовательность процесса
- 01
Удалить масла, штамповочные смазки и частицы в щелочной или согласованной многофункциональной очистке.
- 02
Промыть поверхность каскадно и не допустить переноса щёлочи, ПАВ и загрязнений в конверсионную ванну.
- 03
Нанести циркониево-силановое покрытие погружением или распылением при заданных pH, температуре, времени и гидродинамике.
- 04
Удалить остатки рабочего раствора согласованной промывкой; качество последней ступени подтверждать по проводимости и чистоте воды.
- 05
Не допуская повторного загрязнения и неконтролируемого высыхания, передать деталь на следующую операцию — обычно катафорезное грунтование.
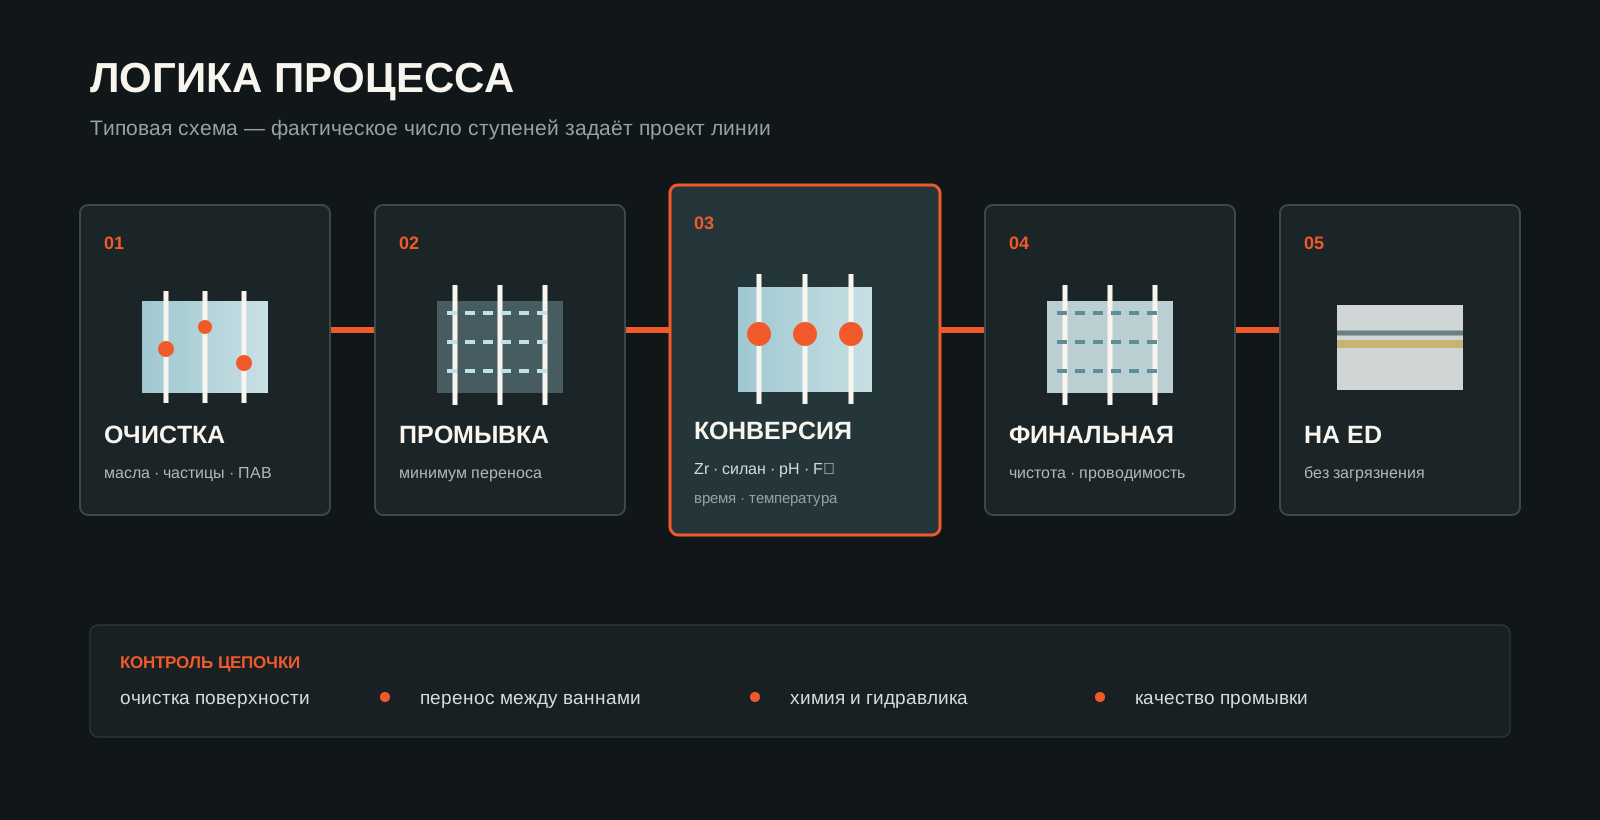
Конкретное число ступеней зависит от оборудования и химической системы, но логика остаётся общей: очистить, удалить перенос, сформировать плёнку и защитить её чистой финальной промывкой.
Активация, пассивация и дополнительные промывки применяются только тогда, когда они предусмотрены утверждённой схемой конкретной линии.
Как формируется конверсионная плёнка
В кислой фторциркониевой ванне на микрокатодных участках поверхности расходуются ионы водорода. Локальное повышение pH запускает гидролиз циркониевых комплексов и осаждение гидратированных оксидов и гидроксидов циркония непосредственно на металле.
Гидролизованные органосиланы конденсируются между собой и взаимодействуют с гидроксильными группами на поверхности. В результате возникает плотная гибридная сетка: неорганическая часть отвечает за барьерные свойства, а органофункциональные группы улучшают адгезию последующего лакокрасочного слоя.
- Сталь, цинковое покрытие и алюминий реагируют с ванной по-разному, поэтому для смешанного кузова важно контролировать баланс травления.
- Недостаточная очистка блокирует активные участки и создаёт пропуски; чрезмерное травление повышает содержание металлов в ванне и может ухудшить внешний вид.
- Плёнка аморфная и практически не видна глазом, поэтому её нельзя оценивать только визуально.
Сравнение с цинк-фосфатированием
- Цинк-фосфатный слой обычно имеет кристаллическую структуру и толщину порядка микрометров; циркониево-силановый — аморфную структуру нанометрового диапазона.
- Тонкоплёночный процесс часто работает при более низкой температуре и может включать меньше стадий, что снижает потребление энергии и воды.
- Отсутствие фосфатов и никеля и более низкое шламообразование возможны, но должны подтверждаться составом конкретного материала и фактическим режимом линии.
- Переход на другую технологию требует испытаний всей системы покрытия: адгезии, коррозионной стойкости, совместимости с ED, герметиками и условиями сушки.
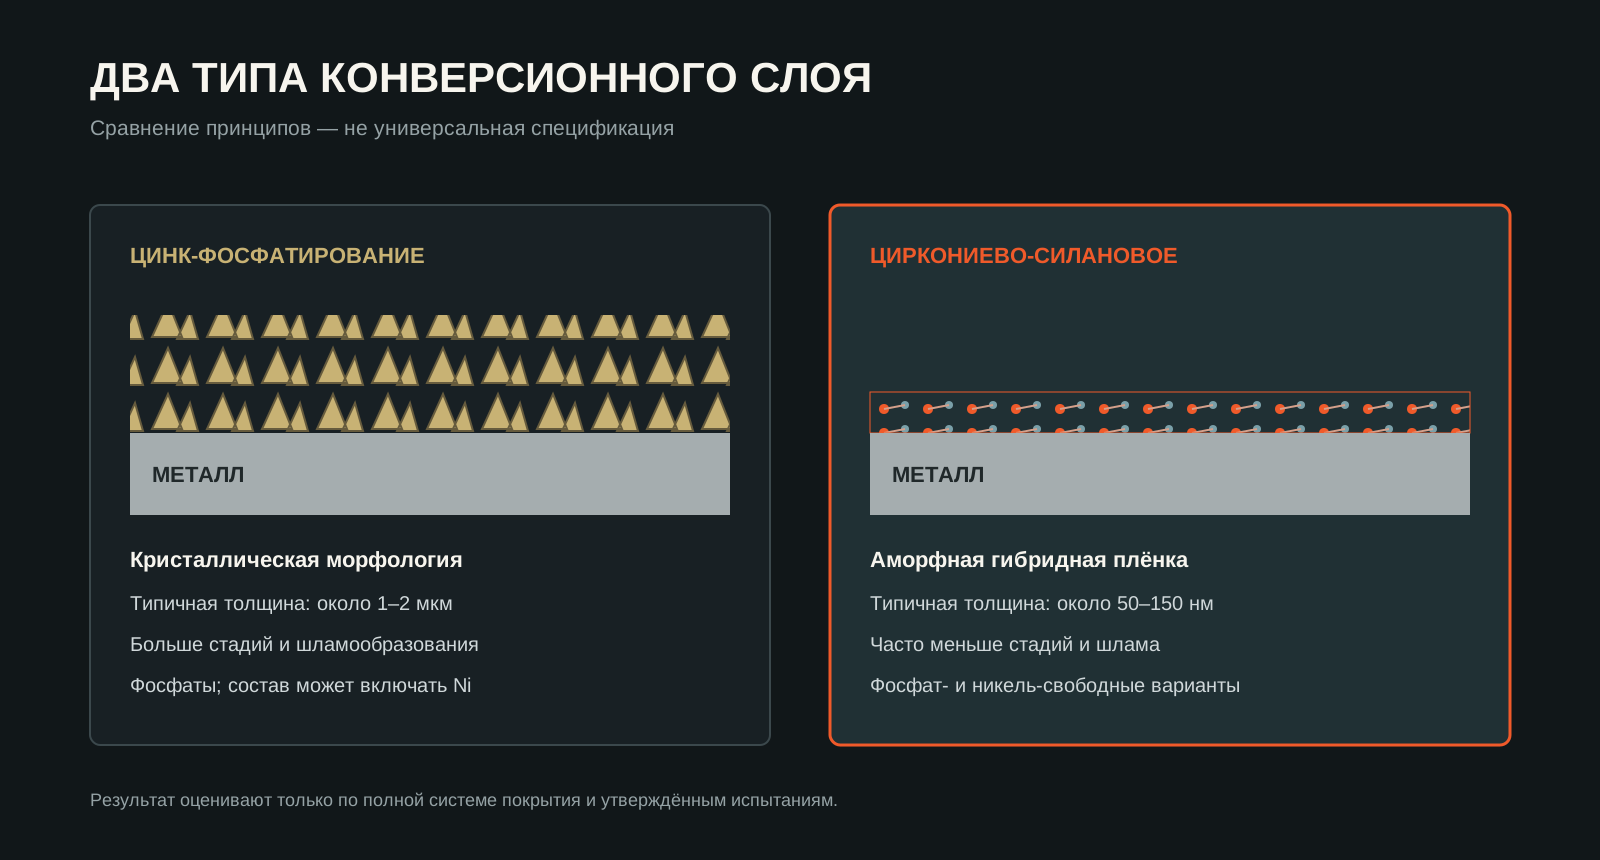
Схема показывает различие масштаба и морфологии. Точные значения массы и толщины задаются технологической документацией выбранной системы.
Контроль ванны и результата
- Предварительная очистка: свободная и общая щёлочность, pH, температура, загрязнение маслами, состояние форсунок и эффективность промывки.
- Конверсионная ванна: pH, температура, свободный фтор, цирконий и, если предусмотрено системой, кремний, медь, цинк, железо и алюминий.
- Гидравлика: расход, давление, фильтрация, перемешивание, покрытие струями, дренирование и отсутствие застойных зон.
- Вода промывок: проводимость, каскад, микробиологическое состояние и перенос компонентов между ступенями.
- Покрытие: масса или содержание циркония инструментальным методом, сплошность смачивания, адгезия и коррозионные испытания полного лакокрасочного пакета.
Для измерений могут применяться титрование, pH-метрия, спектрофотометрия, ICP-OES и рентгенофлуоресцентный анализ. Метод и частоту контроля закрепляют в плане контроля предприятия.
Отклонения и первые проверки
- Разрыв водной плёнки и несмачиваемые участки: проверить обезжиривание, остатки масел или силиконов, качество промывки и поверхностное натяжение.
- Полосы, подтёки или следы высыхания: проверить покрытие форсунками, дренирование, время между ступенями, температуру детали и качество последней промывки.
- Отслоение после окраски: локализовать границу разрушения, проверить очистку, массу конверсионного слоя, перенос солей, режим ED и отверждение.
- Повышенное травление цинка или алюминия: проверить pH, свободный фтор, время контакта, температуру и накопление растворённых металлов.
- Нестабильная коррозионная стойкость: сопоставить карту дефекта с материалом подложки, промывками, конверсионной ванной, ED и повреждением кромок.
Экология, стоки и безопасность
Тонкоплёночная циркониево-силановая технология способна уменьшить расход тепла, воды и образование шлама по сравнению с традиционным фосфатированием. Фактический эффект зависит от числа ступеней, режима промывок, загрузки линии и организации водооборота.
В очистке сточных вод контролируют фториды, цирконий, кремний, железо, цинк, алюминий и органическую нагрузку. Осаждение и коагуляцию подбирают лабораторными испытаниями с учётом требований к сбросу и принятой схемы обезвоживания шлама.
- Работы с концентратами и корректорами выполнять только по действующим TDS/MSDS и с предусмотренными средствами защиты.
- Не смешивать материалы и нейтрализующие реагенты без утверждённой процедуры и оценки теплового и химического эффекта.
- Любое изменение состава ванны, воды или очистки стоков подтверждать анализом и промышленным испытанием.
Статья объясняет технологическую логику, но не заменяет утверждённую инструкцию. Конкретные составы, режимы, совместимость и средства защиты сверяйте с актуальными TDS/MSDS, планом контроля и требованиями предприятия.