Плёнкообразование и розлив
Смачивание, выравнивание, испарение и закрепление плёнки; различия физического высыхания и химического сшивания.
Качественная плёнка возникает поэтапно: подложка смачивается, следы нанесения выравниваются, летучая фаза выходит, а связующее закрепляется.
Четыре стадии
- 01
Смачивание: материал вытесняет воздух и образует непрерывный контакт с чистой подложкой.
- 02
Розлив: следы капель и проходов сглаживаются под действием поверхностного натяжения и реологии.
- 03
Испарение: вода и растворители выходят без преждевременной поверхностной корки.
- 04
Закрепление: частицы объединяются или связующее химически сшивается в устойчивую структуру.
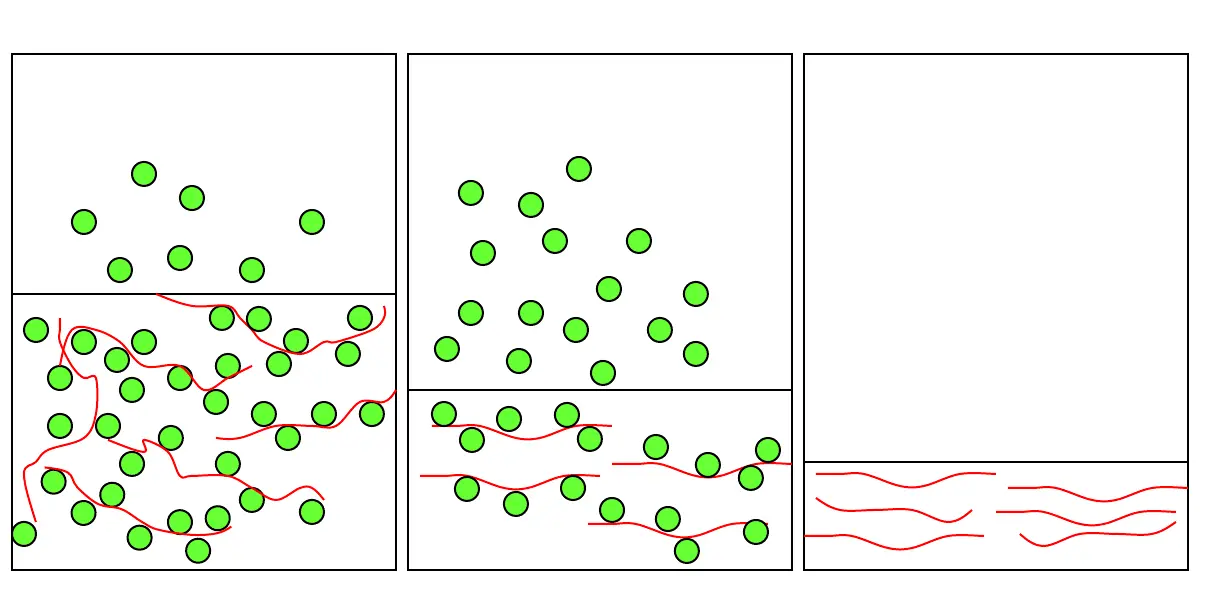
Упрощённая схема физической сушки: по мере ухода летучей фазы компоненты сближаются, а связующее формирует непрерывную плёнку.
Типы закрепления
- При физическом высыхании основное изменение связано с удалением летучей фазы и объединением полимерных частиц.
- В двухкомпонентной системе реакция начинается после смешения, поэтому ограничены жизнеспособность и окно нанесения.
- В термоотверждаемой системе реакцию активирует нагрев; контролируют температуру детали во времени.
- Порошковое покрытие плавится и растекается, после чего сшивается или закрепляется при охлаждении в зависимости от типа материала.
Баланс розлива и устойчивости
Слишком низкая вязкость облегчает выравнивание, но повышает риск потёка. Слишком быстрое восстановление структуры сохраняет шагрень и сухой распыл. Рабочее окно зависит от толщины, наклона, температуры, воздухообмена и состава летучей фазы.
Поверхностное загрязнение или низкая энергия подложки могут вызвать отступание плёнки и кратеры, даже если вязкость и распыление выглядят нормальными.
Практический анализ
- Рассматривать внешний вид как накопленный результат всех нижних слоёв.
- Сравнивать температуру, толщину и скорость воздуха по зонам детали.
- Отделять проблему смачивания от недостаточного розлива и дефекта отверждения.
- Подтверждать изменение на штатной многослойной системе, а не на отдельном материале вне процесса.
Совместимость слоёв, разбавление, выдержки и режим отверждения сверяют с актуальными TDS/MSDS каждого материала.
Статья объясняет технологическую логику, но не заменяет утверждённую инструкцию. Конкретные составы, режимы, совместимость и средства защиты сверяйте с актуальными TDS/MSDS, планом контроля и требованиями предприятия.