Архитектуры процесса окраски: от 4C3B до 1C1B
Сравнение 4C3B, 3C2B, 3C1B, B1:B2, 2C1B и 1C1B: последовательность слоёв и печей, границы подсчёта, преимущества, ограничения и критерии выбора.
Чем меньше отдельных печей и технологических переходов, тем компактнее линия и ниже потенциальная энергоёмкость, но тем сильнее взаимное влияние мокрых слоёв и требования к совместимости материалов, климату, нанесению и управлению общим окном процесса.
Как читать обозначения C/B
Буква C обозначает нанесённое покрытие или технологический слой, а B — отдельный цикл термического отверждения в печи. Однако граница подсчёта в отраслевых материалах различается: иногда в обозначение включают катафорезное покрытие ED и его печь, а иногда считают только верхние слои после ED.
Поэтому одинаковое число нельзя переносить между заводами без расшифровки маршрута. Например, полная схема 4C3B обычно описывается как ED с первой печью, грунт со второй печью и система база–лак с общей третьей печью. В то же время 3C2B часто обозначает только верхний блок после ED: грунт с отдельной печью, затем база и лак с общей печью.
- До сравнения зафиксировать, входит ли ED в число C и входит ли печь ED в число B.
- Разделять полноценную печь от короткой межслойной выдержки, дегидратации или предварительного нагрева.
- Для специальных цветов отдельно учитывать дополнительный цветовой или эффектный слой: он может изменить фактическое число нанесений без изменения принятого на заводе названия процесса.
Обозначение процесса — это сокращённая карта, а не достаточная спецификация. Рабочий маршрут всегда подтверждают перечнем слоёв, толщинами, выдержками, температурой детали и условиями совместного отверждения.
Сравнение возможных архитектур
Таблица показывает типовую технологическую логику. ED считается общим предшествующим этапом для схем верхних слоёв, если в строке прямо не указано иное. Оценка экологического эффекта дана как потенциал относительно более длинного маршрута при сопоставимой производительности и системе очистки воздуха.
| Процесс | Граница обозначения | Типовой маршрут | Слои | Сушки | Ключевая особенность | Потенциал снижения энергии и VOC |
|---|---|---|---|---|---|---|
| 4C3B | Полная система, включая ED | ED → печь → грунт → печь → база → лак → печь | 4 | 3 | Традиционная система с раздельным отверждением ED и грунта; база и лак отверждаются совместно | Базовый уровень; наибольшая тепловая нагрузка среди сравниваемых схем |
| 3C2B | Верхние слои после ED | Грунт → печь → база → лак → печь | 3 | 2 | Классический блок верхних слоёв с отдельной печью грунта | Умеренный; зависит прежде всего от материалов, вентиляции и очистки воздуха |
| 3C1B | Верхние слои после ED | Грунт → выдержка → база → выдержка → лак → печь | 3 | 1 | Три мокрых слоя с одной общей печью; исключена промежуточная сушка грунта | Высокий потенциал снижения тепловой нагрузки и производственной площади |
| B1:B2 | Верхние слои после ED | B1 функциональный → B2 цветовой → лак → печь | 2 базовых + лак | 1 | B1 принимает функции грунта, B2 формирует цвет и эффект; слои наносятся мокрый по мокрому | Высокий; исключаются отдельные грунтовочная камера и печь |
| 2C1B | Верхние слои после ED | База → выдержка → лак → печь | 2 | 1 | Отдельный грунт верхнего слоя отсутствует; свойства обеспечивают ED, подложка и система база–лак | Высокий, если требования к внешнему виду и стойкости выполняются без грунта |
| 1C1B | Отдельная операция | Один функциональный или декоративный слой → печь | 1 | 1 | Минимальный маршрут для деталей и зон, где один материал обеспечивает требуемый комплекс свойств | Зависит от материала, подложки, назначения детали и способа очистки выбросов |
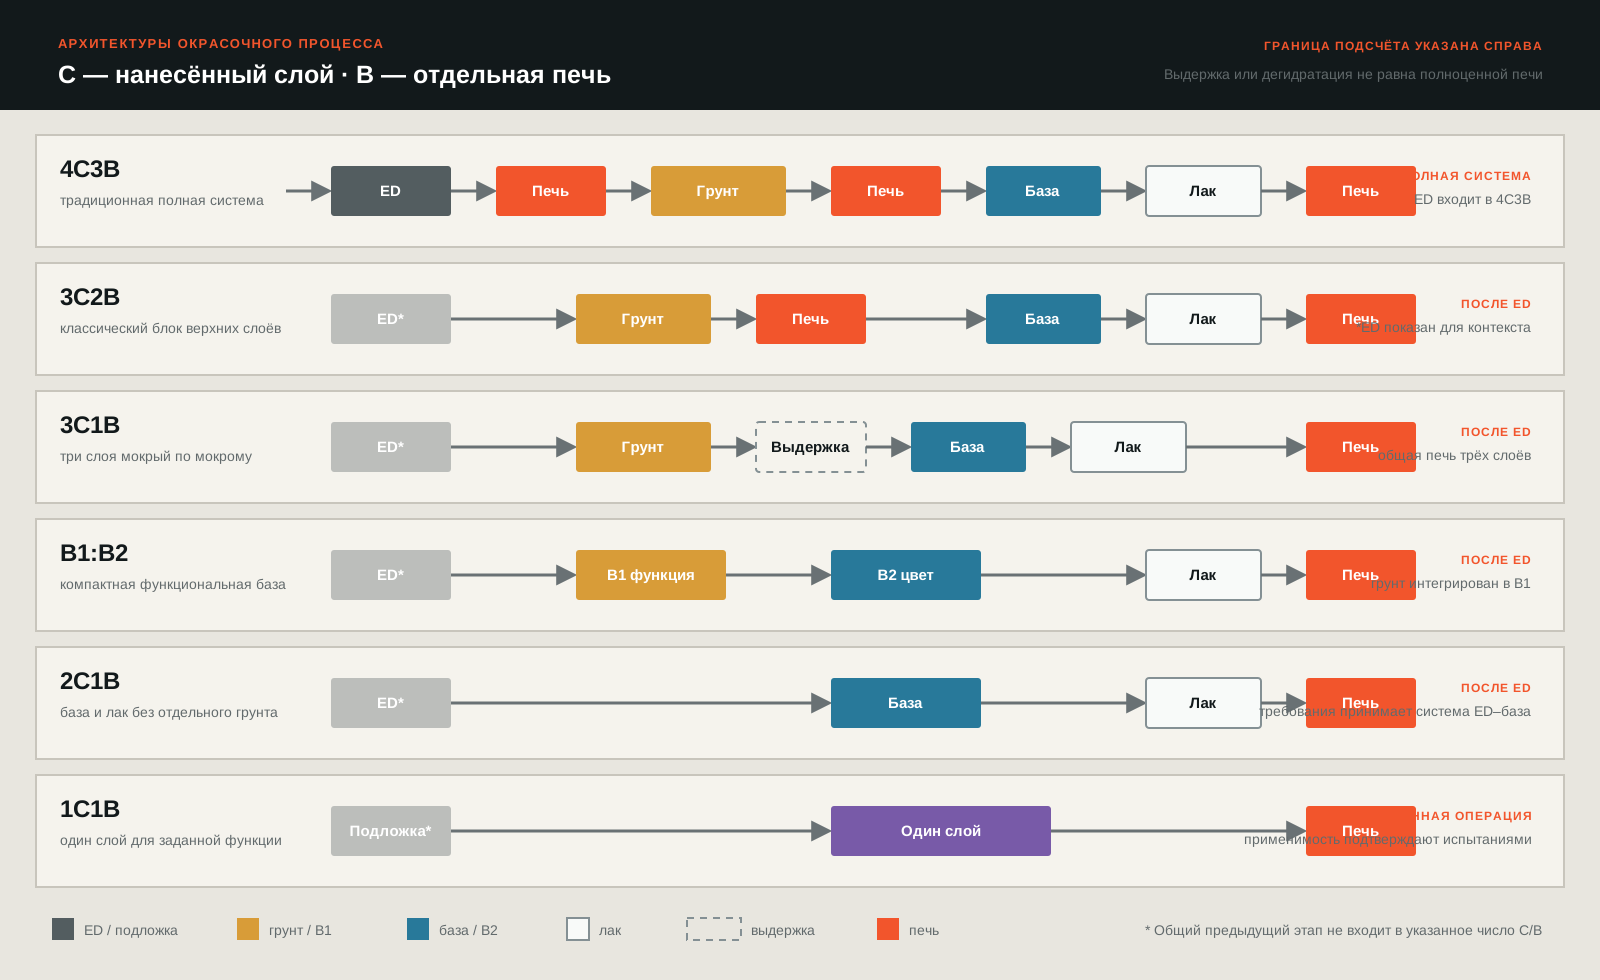
Схема показывает технологическую последовательность и границу подсчёта. Для 4C3B показана полная система с ED; в остальных строках ED вынесен как общий предшествующий этап.
Традиционные схемы: 4C3B и 3C2B
4C3B разделяет формирование антикоррозионного ED-слоя, выравнивающего грунта и декоративной системы база–лак тремя печами. Такая архитектура облегчает независимую настройку отдельных стадий и локализацию причины дефекта, но требует максимальной длины линии, тепловой мощности, межоперационного транспорта и обслуживания.
3C2B в границе верхних слоёв сохраняет отдельное отверждение грунта, после чего база и лак наносятся мокрый по мокрому и проходят общую печь. Это устойчивый вариант для широкого набора цветов и подложек, если важны выравнивание поверхности, защита от сколов и развязка верхнего покрытия от ED.
- Преимущество: широкие независимые окна нанесения и отверждения, понятная диагностика межслойных дефектов.
- Ограничение: дополнительные камеры, печи, зоны охлаждения и транспорт увеличивают площадь, время прохождения и потребление энергии.
- Критические проверки: состояние поверхности после каждой печи, межслойная адгезия, загрязнение при охлаждении и стабильность температурного профиля детали.
Интегрированные схемы: 3C1B и B1:B2
В 3C1B грунт, база и лак последовательно наносятся с межслойными выдержками, но без отдельного отверждения грунта. Все три слоя формируют единую систему в общей печи. Экономия возникает за счёт исключения одной печи и связанных с ней зон охлаждения и транспортных операций.
В B1:B2 отдельный грунт как самостоятельная стадия исключён. Первый базовый слой B1 обеспечивает наполнение, защиту от сколов и часть долговечности, второй слой B2 формирует цвет и эффект, затем наносится лак. Устойчивость процесса определяется согласованной реологией, межслойным смешением, дегидратацией и совместным отверждением всего пакета.
- Контролировать не только каждый материал отдельно, но и скорость испарения, изменение вязкости и усадку соседних слоёв во времени.
- Подтверждать внешний вид на горизонтальных и вертикальных поверхностях, внутренних проёмах, кромках и вариантах кузова с разной теплоёмкостью.
- Оценивать проникновение перепыла, растворительное воздействие следующего слоя, образование пор, межслойную адгезию и телеграфирование структуры подложки.
Без отдельного грунта: 2C1B и 1C1B
2C1B — привычная система база–лак с одной общей печью. Для кузова она становится грунт-free архитектурой только тогда, когда ED-поверхность, герметики, участки шлифования и базовый слой совместно обеспечивают требуемые внешний вид, стойкость к сколам, адгезию и долговечность.
1C1B применим там, где один слой способен одновременно дать нужный цвет, блеск или функциональную защиту. Это может быть отдельная деталь, внутренняя зона либо специальное покрытие; считать 1C1B универсальной схемой наружной окраски кузова без проверки требований нельзя.
- Снижение числа слоёв уменьшает запас на выравнивание дефектов подложки и маскирование цветовых различий.
- Требуются подтверждённая укрывистость, стойкость к сколам, коррозионная защита повреждённых зон и совместимость с герметиками и ремонтными материалами.
- Для пластиковых деталей отдельно проверяют активацию поверхности, эластичность, адгезию и допустимую температуру сушки.
Как выбирать архитектуру линии
Выбор начинается не с минимального числа печей, а с требований к готовому кузову и производственной модели. Необходимо одновременно учитывать материалы подложки, дизайн кузова, набор цветов, требуемый внешний вид, коррозионную стойкость, стойкость к сколам, такт, доступную площадь, энергетику, систему очистки воздуха и ремонтопригодность.
- 01
Зафиксировать границу процесса и обязательные функции каждого слоя: коррозионная защита, выравнивание, противоскольная стойкость, цвет, эффект и защита от среды.
- 02
Собрать варианты маршрута с фактическими камерами, выдержками, зонами дегидратации, печами, охлаждением и внутренним нанесением — без подмены этих операций одной аббревиатурой.
- 03
Выполнить материальный и энергетический баланс: расход ЛКМ, доля твёрдого остатка, эффективность переноса, рециркуляция воздуха, топливо, электроэнергия, вода и образование отходов.
- 04
Проверить совместимость пакета на лабораторных панелях, затем на деталях и кузовах с контролем внешнего вида, адгезии, отверждения, коррозии, сколов и ремонтного цикла.
- 05
Подтвердить устойчивость в крайних режимах: разные цвета, климат, толщина, смены, остановы линии, повторный запуск и максимальная загрузка.
- 06
Только после валидации зафиксировать рабочие окна, план реакции, контрольные образцы и критерии перехода к серийному процессу.
Как корректно оценивать VOC и экологичность
Количество печей напрямую влияет на тепловую энергию и связанные выбросы, но VOC нельзя достоверно определить только по обозначению 3C1B или 2C1B. Результат зависит от состава и твёрдого остатка материалов, нанесённой массы, эффективности переноса, межслойных выдержек, продувки камер, возврата воздуха и эффективности системы очистки выбросов.
Значения в г/м² допустимо сравнивать только при одинаковой границе расчёта: на окрашенную площадь или кузов, до либо после очистки, с учётом или без растворителей промывки и запуска. Поэтому универсальные числа для всех заводов вводят в заблуждение; для проекта нужен собственный массовый баланс и подтверждённые измерения.
- Отдельно показывать прямые выбросы материалов, выбросы после очистки и удельное энергопотребление.
- Сравнивать варианты при одном наборе требований к качеству и одинаковой производительности линии.
- Учитывать не только нормальную работу, но и промывки, смены цвета, остановы, брак и повторную окраску.
Статья объясняет технологическую логику, но не заменяет утверждённую инструкцию. Конкретные составы, режимы, совместимость и средства защиты сверяйте с актуальными TDS/MSDS, планом контроля и требованиями предприятия.