Дефект подложки
Выявление пор, включений, вмятин, трещин, рельефа металла и повреждений цинкового слоя под системой ЛКП.
Если рельеф проходит через все слои без их внутреннего разрушения, источник следует искать в металле, цинке, сварке или механическом повреждении до окраски.
Как распознать
- Стабильная выпуклость, впадина, пора, линия или трещина, повторённая всеми верхними слоями.
- Дефект может быть связан с конкретной штамповой позицией, сварной точкой, кромкой или партией металла.
- После снятия покрытия обнаруживается исходное повреждение или неоднородность подложки.
Как подтвердить причину
- 01
Выполнить поперечный шлиф через центр признака до металла.
- 02
Сравнить соседние кузова, симметричные детали и неокрашенную заготовку.
- 03
Проверить карту штамповки, сварки, транспортировки и ручной обработки.
- 04
Определить состояние цинкового слоя и наличие пор, включений или механической деформации.
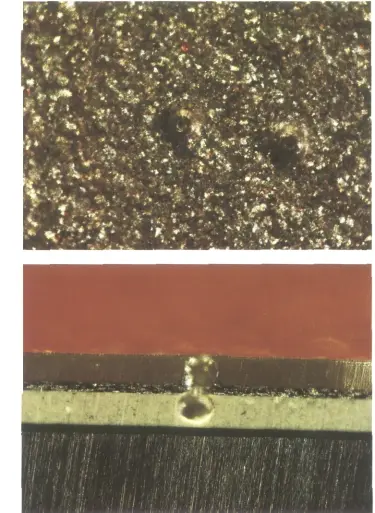
Непрерывное повторение рельефа всеми слоями подтверждает источник в подложке, а не в распылении верхнего покрытия.
Вероятные причины
- Рельеф проката, дефект цинка, пора или включение в металлической подложке.
- Вмятина, царапина, заусенец, сварочный выброс или повреждение при транспортировке.
- Неправильная зачистка металла и локальное утонение защитного слоя.
- Недостаточная способность последующих покрытий перекрыть исходный профиль.
Корректирующие действия
- 01
Передать подтверждённый источник на соответствующую операцию кузовного производства.
- 02
Определить допустимость локальной коррекции без снижения коррозионной стойкости.
- 03
Удалить острые выступы и восстановить нарушенные защитные слои по утверждённой технологии.
- 04
Проверить результат после полного цикла, а не только после механической правки.
Предупреждение повторения
- Контролировать критические поверхности кузова до PT/ED и сохранять координаты дефектов.
- Связывать данные окраски с партией металла, штампом и сварочной позицией.
- Ограничить неуправляемую зачистку оцинкованной поверхности.
Внешний симптом не является доказанной причиной. Сохраняйте дефектную деталь и пробу, фиксируйте координату и время, определяйте затронутый слой и изменяйте один подтверждённый фактор за раз. Режимы, материалы и безопасность сверяйте с технологической документацией, TDS/MSDS и планом контроля предприятия.