Сухой распыл и перепыл
Диагностика недостаточного слияния капель и осаждения частично высохшего аэрозоля на детали.
Плёнка выравнивается, пока капля сохраняет достаточную подвижность. Избыточное время полёта, неправильный факел или воздушный перенос превращают часть материала в сухую пыль.
Как распознать
- Матовая шероховатая зона, слабый блеск или зернистый край перехода.
- Дефект часто направлен по ходу воздушного потока и сильнее на краях детали или за геометрическими препятствиями.
- При протирке может отделяться свободная пыль; спёкшийся перепыл требует шлифования.
Как подтвердить причину
- 01
Проверить форму факела, распределение материала и состояние атомайзера на тестовой поверхности.
- 02
Сопоставить расстояние, скорость, перекрытие, угол, давление и расход с программой нанесения.
- 03
Оценить температуру, влажность, скорость воздуха и задержку между проходами.
- 04
Проверить направление переноса по карте дефектов и воздушным потокам кабины.
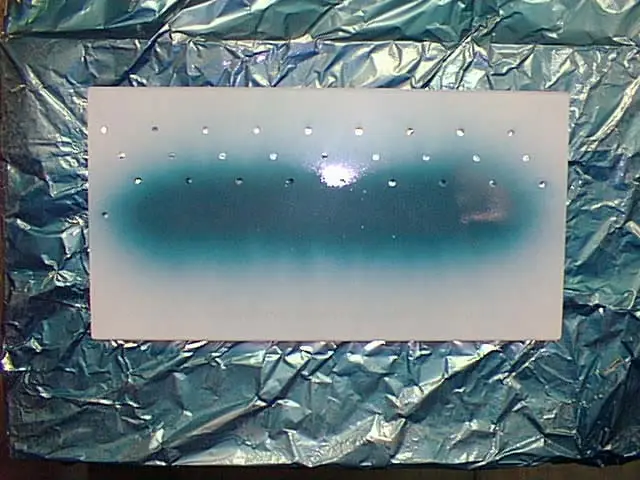
Отпечаток факела позволяет увидеть смещение распределения материала до появления устойчивого дефекта на кузове.
Вероятные причины
- Слишком большое расстояние, высокая скорость перемещения или недостаточное перекрытие.
- Избыточная энергия распыления, нарушенный факел или загрязнённый аппликатор.
- Высокая температура, низкая влажность либо слишком быстрый состав растворителей.
- Несбалансированные потоки воздуха и перенос аэрозоля с соседней операции.
Корректирующие действия
- 01
Восстановить геометрию факела и стабильность подачи до корректировки траектории.
- 02
Согласовать расстояние, ориентацию, скорость и перекрытие с климатом и реологией материала.
- 03
Устранить источник вторичного перепыла и проверить баланс притока и вытяжки.
- 04
Для ремонта удалить слабо связанный материал и сформировать плавную стабильную поверхность.
Предупреждение повторения
- Проводить регулярный контроль факела и массы нанесения по секторам.
- Отслеживать климат кабины и блокировать выпуск при выходе за подтверждённое окно.
- Контролировать критические зоны траектории после изменений модели, скорости линии или аппликатора.
Внешний симптом не является доказанной причиной. Сохраняйте дефектную деталь и пробу, фиксируйте координату и время, определяйте затронутый слой и изменяйте один подтверждённый фактор за раз. Режимы, материалы и безопасность сверяйте с технологической документацией, TDS/MSDS и планом контроля предприятия.