Отслоение
Определение границы разрушения между металлом, конверсионным покрытием, ED и верхними слоями.
Адгезионный дефект диагностируют по реальной плоскости разрушения. Без неё нельзя понять, требуется ли корректировать подготовку поверхности, отверждение или совместимость слоёв.
Как распознать
- Плёнка отслаивается пластом, чешуйками или при механическом воздействии.
- На обратной стороне отделившейся плёнки и на детали остаются разные слои — это фиксирует границу разрушения.
- Дефект может быть локальным по загрязнению либо системным по режиму процесса.
Как подтвердить причину
- 01
Сохранить обе поверхности разрушения и определить их цвет, состав и положение в системе.
- 02
Провести поперечный шлиф соседней неповреждённой зоны.
- 03
Сопоставить результат адгезионного испытания с утверждённым методом, толщиной и кондиционированием образца.
- 04
Проверить подготовку поверхности, межслойный интервал и фактическое отверждение.
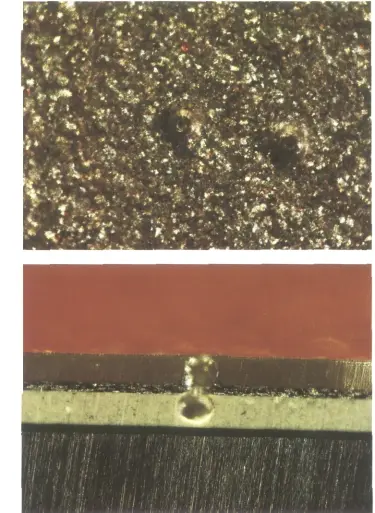
Граница разрушения показывает, какой процесс нужно расследовать: подготовку металла, ED, грунт, базу или лак.
Вероятные причины
- Масло, соли, пыль, влага или остатки очистителя на границе слоёв.
- Недостаточная подготовка металла или нарушение конверсионного покрытия.
- Недоотверждение, переотверждение либо выход за допустимое межслойное окно.
- Несовместимость материалов или нанесение на нестабильный нижний слой.
Корректирующие действия
- 01
Определить и обозначить границу разрушения до начала ремонта или зачистки.
- 02
Проверить процесс, который формирует именно эту границу, и соседние контрольные параметры.
- 03
Удалить все непрочно связанные слои до стабильного основания и восстановить систему по утверждённой карте.
- 04
Подтвердить восстановление адгезии на репрезентативных образцах и деталях.
Предупреждение повторения
- Контролировать чистоту поверхности между стадиями и исключать касание подготовленной детали.
- Вести историю фактической температуры детали и межслойных интервалов.
- После смены материала подтверждать совместимость всей системы, а не отдельного слоя.
Внешний симптом не является доказанной причиной. Сохраняйте дефектную деталь и пробу, фиксируйте координату и время, определяйте затронутый слой и изменяйте один подтверждённый фактор за раз. Режимы, материалы и безопасность сверяйте с технологической документацией, TDS/MSDS и планом контроля предприятия.