Вытекание ED из швов после печи
Почему удержанная в соединениях жидкость выходит при нагреве и как связать дефект с промывкой, дренированием и профилем печи.
Жидкость, оставшаяся в шве или полости, расширяется и меняет вязкость при нагреве. Выходя наружу, она нарушает уже формирующуюся плёнку и создаёт дорожку или наплыв.
Как распознать
- Подтёк или дорожка начинается у шва, фланца, завальцовки или отверстия полости.
- До печи поверхность может выглядеть нормально; дефект появляется на раннем участке нагрева.
- Повторяемость связана с геометрией соединения и ориентацией кузова.
Как подтвердить причину
- 01
Осмотреть деталь непосредственно до печи и на последовательных участках нагрева.
- 02
Проверить доступ промывки, удерживаемый объём и дренажные пути конкретного соединения.
- 03
Сопоставить расход и направление форсунок, обдув, угол транспортирования и скорость линии.
- 04
Снять фактическую кривую нагрева металла в зоне дефекта.
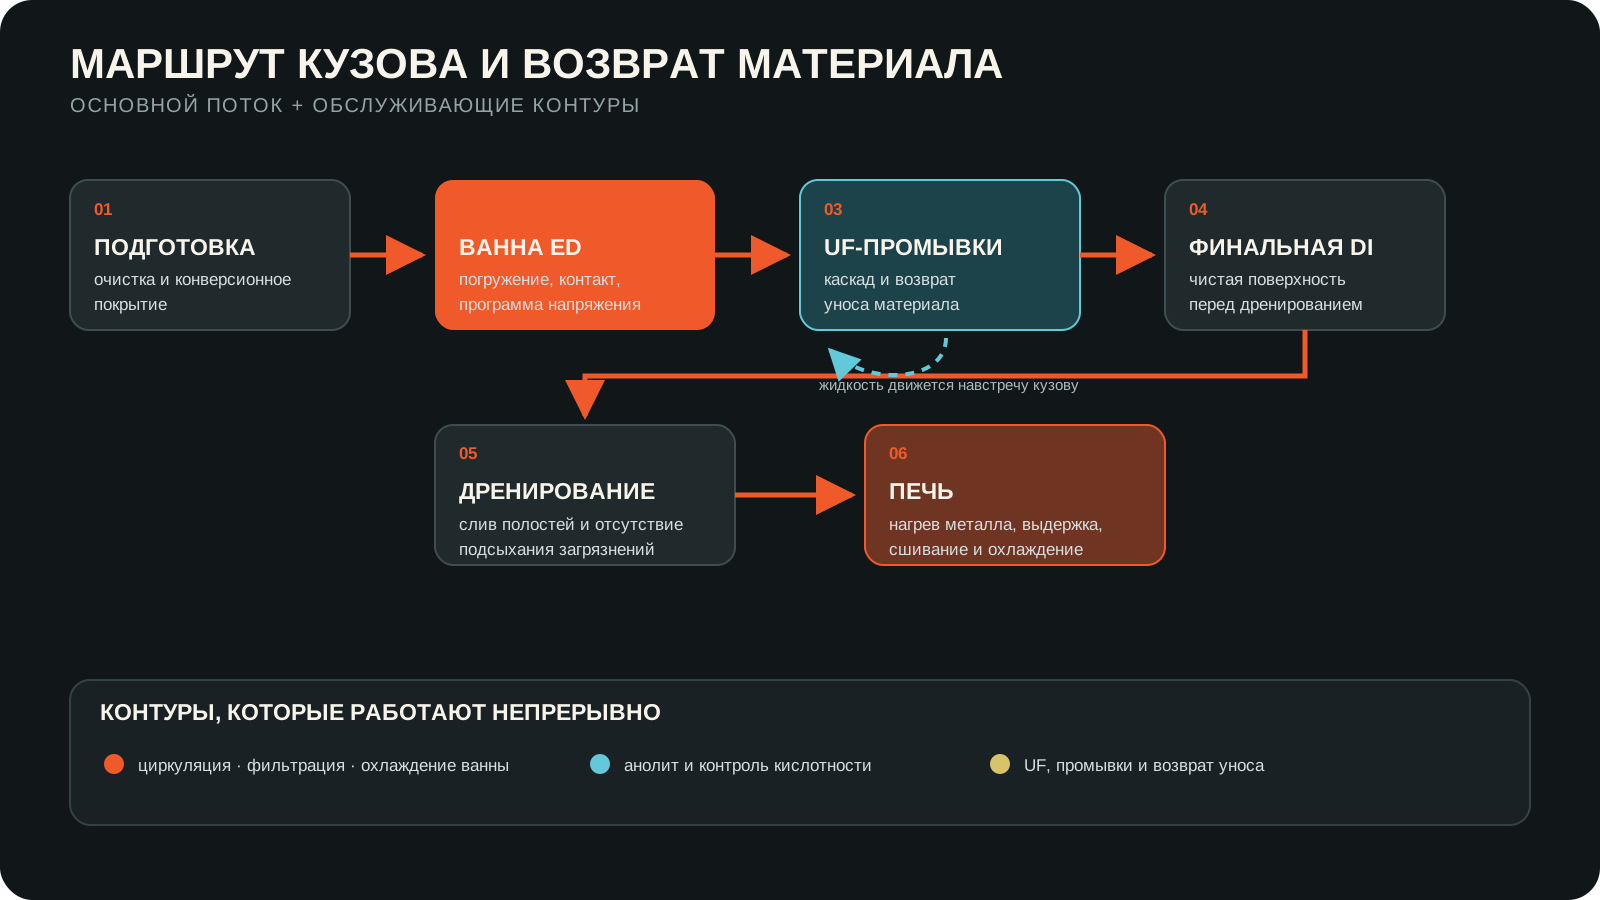
Дефект формируется на стыке трёх операций: удаления непрореагировавшего материала, дренирования полостей и начального нагрева.
Вероятные причины
- Карман жидкости в шве, фланце или закрытой полости.
- Недостаточная промывка либо дренирование после ED.
- Неэффективный обдув и слишком короткий путь до печи.
- Резкий начальный нагрев, вызывающий быстрый выход удержанной среды.
Корректирующие действия
- 01
Обеспечить промывку и выход жидкости из проблемной геометрии.
- 02
Оптимизировать ориентацию кузова, дренажное время и направленный обдув.
- 03
Проверить возможность корректировки начального участка профиля нагрева без ущерба отверждению.
- 04
Согласовать конструктивное изменение дренажа, если процесс не обеспечивает устойчивый результат.
Предупреждение повторения
- Оценивать дренирование швов и полостей на стадии проектирования изделия и оснастки.
- Включить критические соединения в проверку после изменений модели или скорости линии.
- Контролировать форсунки, обдув и состояние дренажных отверстий.
Внешний симптом не является доказанной причиной. Сохраняйте дефектную деталь и пробу, фиксируйте координату и время, определяйте затронутый слой и изменяйте один подтверждённый фактор за раз. Режимы, материалы и безопасность сверяйте с технологической документацией, TDS/MSDS и планом контроля предприятия.