Вскипание растворителя
Механизм образования пузырьков и пор при слишком быстром нагреве или недостаточной выдержке мокрой плёнки.
Если поверхность плёнки уже закрылась, а летучие компоненты продолжают интенсивно выходить из объёма, давление формирует пузырь, пору или кратер.
Как распознать
- Группа мелких пузырьков, кратеров или пор, проявляющихся после предварительного нагрева либо печи.
- Дефект усиливается в зонах повышенной толщины, перекрытия факела и на горизонтальных поверхностях.
- На микрошлифе видна полость внутри слоя или канал от объёма плёнки к поверхности.
Как подтвердить причину
- 01
Определить первый этап, после которого дефект становится видимым.
- 02
Измерить толщину каждого слоя в дефектной и нормальной зоне.
- 03
Снять профиль температуры детали, скорость нагрева и фактическое время межслойной выдержки.
- 04
Сопоставить температуру, влажность, расход воздуха и параметры материала с утверждённым окном.
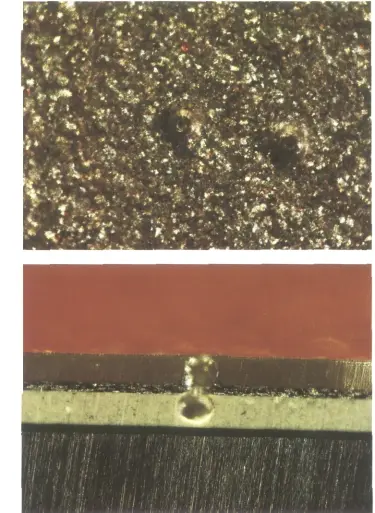
Положение полости относительно границ слоёв позволяет отличить вскипание от включения, кратера смачивания и пористой подложки.
Вероятные причины
- Избыточная толщина мокрой плёнки или локальное наложение проходов.
- Недостаточная выдержка перед следующим слоем или печью.
- Слишком быстрый начальный нагрев и раннее закрытие поверхности.
- Неподходящая испаряемость материала, низкий воздухообмен или отклонение климата.
Корректирующие действия
- 01
Вернуть толщину и время выдержки в подтверждённый диапазон.
- 02
Проверить фактическую кривую нагрева детали, а не только температуру воздуха печи.
- 03
Скорректировать распыление и перекрытие, если локальная толщина формируется траекторией.
- 04
Проверить материал, вязкость и условия подготовки согласно актуальной технической документации.
Предупреждение повторения
- Контролировать толщину по зонам риска, включая края, горизонтали и зоны перекрытия.
- Регистрировать климат и фактический интервал между нанесением и нагревом.
- После изменения печи, материала или скорости линии повторно подтверждать окно дегазации.
Внешний симптом не является доказанной причиной. Сохраняйте дефектную деталь и пробу, фиксируйте координату и время, определяйте затронутый слой и изменяйте один подтверждённый фактор за раз. Режимы, материалы и безопасность сверяйте с технологической документацией, TDS/MSDS и планом контроля предприятия.